
数控母线加工机相比传统手动设备,最大的优势就是定位精度高、参数可以存储、批量加工一致性好。但很多车间刚买回数控设备,操作工人之前用惯了手动设备,面对触摸屏和数控系统不知道从哪里下手,一开始用不好,觉得数控机还不如手动机好用。
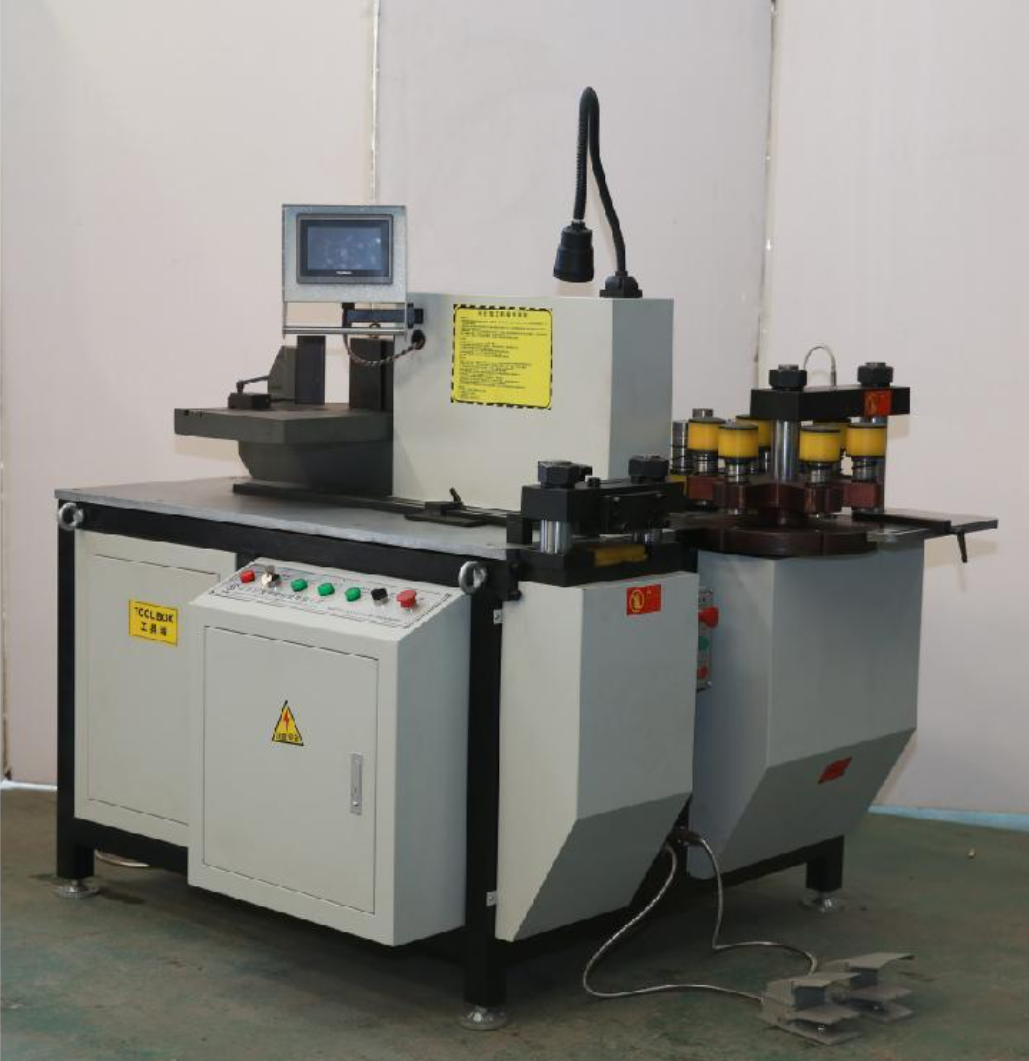
其实数控母线加工机的操作逻辑并不复杂,核心就是把加工尺寸、孔径、折弯角度这些参数输入系统,由伺服电机自动定位,工人只需要完成送料、踩脚踏、换模具这些动作。这篇文章以常见的三工位数控母线加工机为例,讲一讲新手操作的完整流程,从开机准备到首件确认,一步步带大家入门。
一、开机前准备:安全检查是第一步
数控设备开机前一定要做例行检查,不要上来就开电操作。
- 检查电源和急停。确认设备主电源接线正确、接地可靠,所有急停按钮(控制面板上、脚踏开关旁、工位附近)处于弹起复位状态——急停被按下时设备系统无法启动或动作无反应。
- 检查液压油位。看油箱油标,液压油位应在刻度线范围内,油位过低先补充液压油再开机。
- 检查模具安装。确认当前要用的冲孔模具、剪切刀口、折弯模具已经正确安装并锁紧,模具型号和要加工的规格匹配。不要装错模具就开机冲孔,会损坏模具和设备。
- 清理工作台面。把工作台面上的工具、量具、边角料、铜屑清理干净,工作台面上不能有杂物阻碍母排送进和定位挡板移动。
- 检查脚踏开关。确认脚踏开关在原位、没有被异物压住,连接线没有破损。
以上检查都确认没问题后,合上设备总电源开关,打开控制面板上的系统启动按钮,等待数控系统启动完成、触摸屏进入主界面。
- 急停按钮全部复位
- 液压油位在正常范围
- 所需模具正确安装锁紧
- 工作台面无杂物
- 脚踏开关位置正常
二、系统回零:开机第一步必须做
数控系统上电后,第一步操作是系统回原点(回零)。伺服电机断电后位置信息会丢失,开机后必须让X轴(送料方向)和折弯定位轴回到机械原点,系统才能建立准确的坐标参考。
在触摸屏主界面找到"回原点"或"回零"按钮,按下后各伺服轴会自动向原点方向移动,碰到原点开关后停止,屏幕显示当前坐标为零(或基准坐标值),回零完成。
三、编程:根据加工图纸输入参数
数控母线加工机的编程本质上就是把加工图纸上的尺寸"告诉"系统。不同厂家系统界面略有差异,但核心参数是一样的,一般包括:
冲孔参数:孔位尺寸(从母排端部到第一个孔的距离、孔与孔之间的间距)、孔径选择(对应安装的冲头规格)、冲孔数量(这根排上要冲几个孔)。
剪切参数:剪切长度(母排要裁断的总长度)、数量(同规格排料要剪多少根)。
折弯参数:折弯位置(从排端到折弯线的距离)、折弯角度(要折多少度,常用90度、Z弯、平弯立弯等)、折弯补偿(根据排厚和角度设置的回弹补偿值,新手先用系统默认值,首件试折后微调)。
编程操作步骤(通用逻辑):
- 在触摸屏上选择"新建程序"或"程序编辑";
- 输入母排基本参数:排厚、排宽、材质(铜/铝);
- 按加工顺序依次添加工步:先冲哪些孔、再剪多长、最后折几个弯,每个工步输入对应尺寸和角度;
- 程序编完后可以在屏幕上预览加工顺序,检查尺寸有没有输错、顺序有没有搞反;
- 保存程序,给程序起个名字(比如"GGD-1000A主母排"),下次加工同样规格可以直接调用,不用重新编程。
四、手动试运行:先空跑再上料
程序编好、检查完,不要直接拿铜排上来就加工,先做空载试运行:
- 启动液压泵(系统启动后液压泵一般有单独的启动按钮),等待系统压力建立到额定工作压力;
- 选择"单步运行"模式,不放铜排,按"启动"或踩一次脚踏,观察定位挡板是否走到程序设定的位置、各工位动作顺序是否正确;
- 每走一步确认屏幕显示的当前坐标和程序设定值一致;
- 空跑一遍所有工步,确认定位准确、动作顺序正确、没有干涉碰撞。
空跑没有问题,才可以上料开始试加工。
五、首件加工与调试:一定要先做一件确认
首件加工是数控操作最关键的环节,程序编得再仔细,也要实际加工一件出来测量确认,才能开始批量生产。
- 放料定位。将铜排(建议先用边角废料试)平放在工作台上,端部靠紧定位挡板,排料与工作台定位基准面贴平,不要歪斜。
- 单步加工第一件。用单步模式一步步加工,每完成一个工步(冲孔、剪切、折弯),停下来用卡尺或角度尺测量实际尺寸和角度。
- 补偿调整。如果冲孔位置有偏差,在系统里调整孔位补偿值;如果剪切长度偏长或偏短,调整长度补偿;如果折弯角度偏大或偏小,调整角度补偿值。补偿值调整后再加工一件测量,直到尺寸和角度全部在公差范围内。
- 折弯首件特别注意。折弯回弹和排料硬度、厚度都有关系,即使系统里存了同规格参数,换了不同批次的铜排也要重新确认首件角度。试折时角度可以先折小一点(比如要折90度先折到88度),测量后根据实际角度微调加压,不要一次折过了无法修正。
- 记录参数。首件确认合格后,把补偿后最终的参数保存到程序里,下次加工同规格排料直接调用即可。
六、批量加工注意事项
首件确认合格后,可以切换到"自动运行"模式进行批量加工,但要注意:
每加工10-20件抽测一件尺寸和角度,铜排厚度公差、材料硬度批次差异会导致加工尺寸轻微漂移,发现偏差及时微调补偿。加工过程中注意听设备声音,冲孔声音突然变闷、剪切声音异常、折弯时有异响,立即停机检查模具和刀口。及时清理工作台面上的冲孔落料和剪切废料,铜屑堆积在定位挡板或台面上会影响排料定位精度。换排厚、换孔径、换模具后必须重新做首件确认,不要直接继续批量加工。批量加工过程中不要打开安全防护门,手不要伸入模具工作区域,所有上下料和调整都在工位停止动作后进行。
七、停机收尾
当天加工完成后,按正确顺序停机:退出自动运行模式,各工位回到安全位置,定位挡板移回原点附近;关闭液压泵,按下急停按钮;清理工作台面和模具上的铜屑、废料,把工具量具放回原位;关闭系统电源,最后拉下设备总电源开关;做好当天加工记录,方便下次调用程序和追溯。
总结
数控母线加工机的操作并不难,核心就是"认真编程序、仔细做空跑、首件必确认、批量勤抽测"这四句话。新手一开始可能觉得参数多、步骤多,用上三五次熟悉了系统逻辑之后,数控设备的效率和精度优势就会完全体现出来,比手动设备省很多反复测量和调整的时间。

 客服1