
在母线加工设备的升级迭代中,"伺服定位"是近几年成套电气厂家选型时提到最多的关键词之一。传统液压母线加工机的送料和定位主要靠工人手动推拉铜排、靠标尺和挡板定位,遇到批量加工、孔位多、折弯尺寸复杂的订单时,人工反复测量对齐不仅耗时,而且精度受工人经验影响很大,批次一致性不容易保证。伺服定位母线加工机通过伺服电机驱动送料机构,配合数控系统存储加工参数,铜排的送进长度、孔位间距、折弯尺寸都由系统自动控制,定位精度和重复加工一致性相比手动定位机型有明显提升,越来越多批量订单多、对加工精度要求高的车间开始选择这类机型。

伺服定位的核心结构是什么
伺服定位母线加工机和普通三工位机型在冲孔、剪切、折弯的主体加工结构上是相通的,同样集成三个加工工位,核心区别在于送料和定位系统。这类机型在机身前侧配备伺服电机驱动的滚珠丝杠或齿轮齿条送料平台,铜排通过夹具固定在送料工作台上,伺服电机按照数控系统设定的尺寸,精确驱动工作台前后移动,完成每个孔位、剪切位置和折弯位置的自动定位;工人只需要在触摸屏里输入孔距、剪切长度、折弯尺寸等参数,按下启动,设备就能按程序自动完成送料和定位,不用每次拿尺子手动测量。
数控触摸屏是伺服机型的操作入口,常用规格的加工参数可以存储在系统里,下次做同规格铜排时直接调用程序,不用重新输入,适合批量重复订单的加工。不同厂家的伺服系统在送料速度、定位精度、可编程工步数上会有差异,设备的实际加工能力还是要以厂家标称参数和现场试加工效果为准。
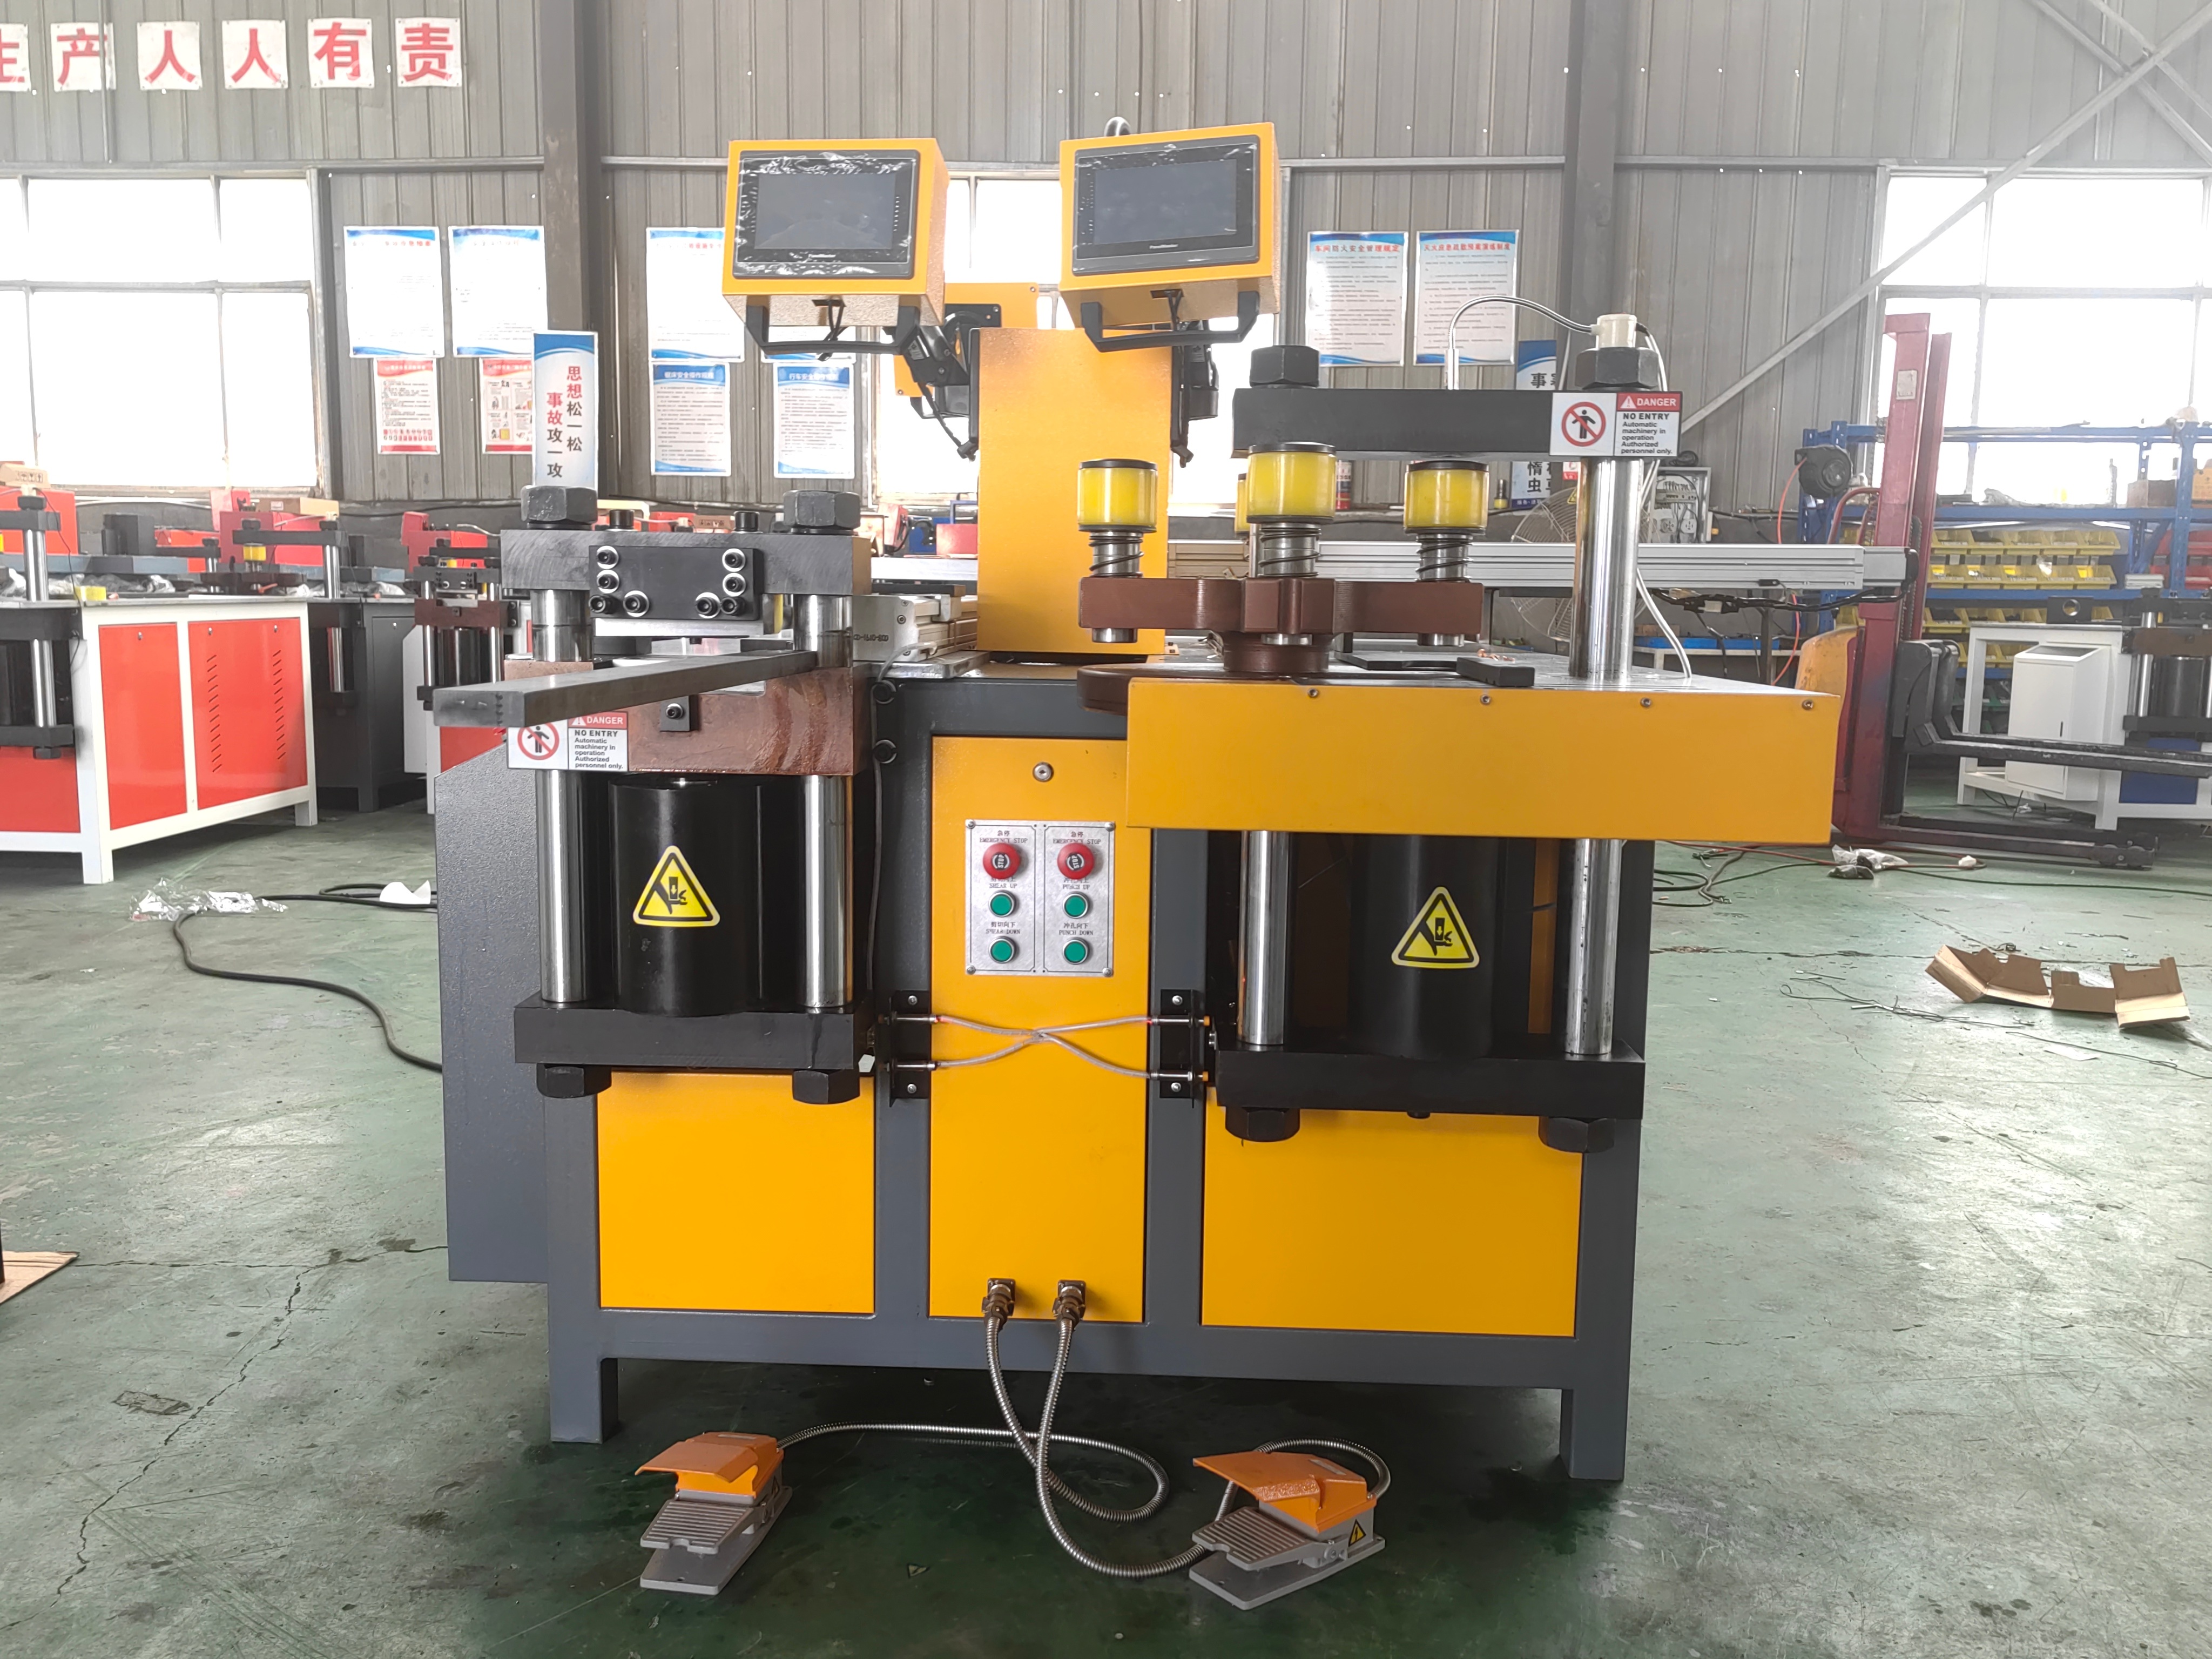
• 伺服电机:驱动送料平台精准移动,控制送料长度
• 滚珠丝杠/齿轮齿条:将电机旋转转化为直线送进运动
• 数控触摸屏:参数输入、程序存储、加工状态显示
• 自动夹具:固定铜排,保证送料过程中不发生位移
伺服定位带来的实际提升在哪里
最直观的提升是定位精度和批次一致性。手动定位依赖工人的操作经验和测量手感,就算是经验丰富的老师傅,一天做下来不同批次的铜排尺寸也难免有几毫米的偏差,新手操作误差更大;伺服送料的定位由电机和丝杠控制,系统设定多少尺寸,送料平台就走多少距离,重复定位精度稳定,同一批铜排的孔位、长度、折弯尺寸一致性很好,装柜时不用反复修配,能减少不少装配环节的时间。
其次是批量加工效率更高。做孔位多的长铜排时,手动定位要一个个量尺寸、做标记、对齐挡板,每打一个孔就要重复一次测量对齐,孔越多耗时越长,还容易量错;伺服机型只要在程序里输入好各个孔位的间距,设备会自动送料到每个孔的位置,工人只需要操作冲孔开关,不用反复测量,孔越多、批量越大,效率优势越明显。尤其是做标准柜型、批量母线槽这类规格统一的订单时,伺服定位能节省大量人工测量的时间。
第三个好处是降低对工人经验的依赖。手动定位机型要培养一个能独立做复杂铜排的熟练工人,往往需要几个月的时间,尺寸算错、孔位打偏是新手上岗初期很常见的问题;伺服机型把尺寸计算和定位交给数控系统,工人只要学会在触摸屏里输入参数、正确装夹铜排,就能做出精度合格的产品,新工人的上手周期明显缩短,车间也不用完全依赖几个老师傅的经验,人员安排更灵活。
| 对比维度 | 手动定位机型 | 伺服定位机型 |
|---|---|---|
| 定位方式 | 人工测量+挡板定位 | 伺服电机自动送料定位 |
| 重复精度 | 依赖工人经验,波动较大 | 系统控制,批次一致性好 |
| 批量加工效率 | 需反复测量,孔多则慢 | 自动送料,孔多效率优势明显 |
| 上手难度 | 需培养熟练工,周期长 | 参数化操作,新手易上手 |
| 采购成本 | 相对较低 | 含伺服系统,成本略高 |
伺服机型适合什么样的生产场景
如果车间订单以多品种、小批量为主,每次做的铜排规格都不一样,每批只有几根,手动定位机型的灵活度其实并不差,不必盲目上伺服。但如果车间有以下几类订单,伺服定位机型的优势会很明显:一是批量大、规格统一的标准柜订单,一批几十上百台柜子的铜排规格一致,调用一次程序就能跑完整个批次;二是孔位多、尺寸复杂的铜排,比如主回路母排、长距离母线槽铜排,孔位十几个甚至更多,手动测量很容易出错,伺服自动送料更可靠;三是对铜排加工精度要求高的项目,比如高压柜、精密配电设备,孔位和折弯尺寸偏差要求严,伺服定位的稳定性能更好地满足精度要求。
当然伺服定位机型因为多了伺服电机、数控系统和精密送料机构,设备采购成本会比普通手动三工位机型高一些,日常维护也需要注意保持送料导轨清洁、定期润滑,避免铜屑和灰尘进入丝杠和导轨影响送料精度,触摸屏和数控系统也要注意防水防油,不要用湿手操作。选型时不能只看"带伺服"这个概念,要问清楚伺服电机的品牌和规格、丝杠导轨的配置、数控系统的功能和可编程工步数,最好现场试加工一批自己车间常做的铜排,看实际送料是否顺畅、定位是否准确、操作是否方便,再决定是否采购。

日常使用和维护要点
伺服定位机型的液压部分、模具部分的维护要求和普通三工位机型是一致的,要定期检查液压油、维护模具、校准工位,额外需要注意的就是送料和数控部分的保养。每天开机前要清理送料导轨和工作台面上的铜屑、油污,检查导轨润滑情况,按照设备说明书要求定期加注润滑脂,避免异物进入导轨和丝杠造成磨损;不要在送料工作台上堆放重物,不要超出设备标称的送料长度和承载重量,避免伺服电机过载。
数控系统的参数设置要有专人负责,不随意修改系统内部参数,常用加工程序可以备份,避免误操作导致程序丢失;设备停机时及时关闭数控系统电源,长时间不用要断电并做好防尘。操作时铜排装夹要牢固,避免送料过程中铜排移位造成尺寸偏差,第一根铜排加工完成后要先复核尺寸,确认程序和定位没有问题再开始批量加工,避免程序输错造成整批报废。
总的来说,伺服定位母线加工机是母线加工设备向数控化、精密化发展的方向,适合批量大、精度要求高、孔位复杂的加工场景,能够有效提升加工效率、降低人工依赖、保证批次一致性。具体要不要选伺服机型、选什么配置的伺服系统,还是要结合自己车间的订单结构、产能需求和预算来综合判断,适合自己生产实际的设备才是最好的选择。

 客服1